Кошик
Ваш кошик порожній :(
Це ніколи не пізно виправити :)


У кожній майстерні знайдеться своя маленька загадка. Іноді вона ховається серед старого інструменту, іноді проявляється у незвичному звуці верстата, а часом виникає саме в той момент, коли зварювальник уже вважає роботу завершеною.
Нержавіюча сталь у цьому сенсі особливо цікава. З першого погляду вона здається матеріалом, з яким легко домовитися: блискуча, стійка до корозії та зовні дуже акуратна. Але достатньо неправильно встановити струм, перегріти метал або забути про газовий захист кореня шва — і вона швидко демонструє, наскільки уважним має бути майстер.
Саме тому TIG-зварювання нержавіючої сталі аргоном вимагає не поспіху, а точності. Тут важливі чиста поверхня, стабільна дуга, правильно підібраний вольфрамовий електрод, відповідна присадка, контроль тепловкладення та надійний захист аргоном.
У цій статті розглянемо на практиці, як правильно зварювати нержавійку аргоном методом TIG, який струм використовувати, як контролювати нагрів, чому біля шва з'являються темні або кольорові ділянки та що робити, якщо внутрішня сторона труби після зварювання вкрилася чорною крихкою кіркою.
Корозійна стійкість нержавіючої сталі пов'язана з особливостями її складу та захисним пасивним шаром, який формується на поверхні. Під час зварювання метал нагрівається до високої температури, тому неправильно організований процес може вплинути як на поверхню, так і на властивості зварного з'єднання.
Однією з головних проблем є надмірне тепловкладення. Якщо довго утримувати дугу на одному місці, метал починає перегріватися, зона термічного впливу збільшується, а зовнішній вигляд шва погіршується.
Тому базове правило TIG-зварювання нержавіючої сталі дуже просте: не нагрівайте метал більше, ніж це необхідно для виконання з'єднання.
Для TIG-зварювання нержавіючої сталі достатньо апарата, який підтримує режим TIG DC. Для сталі та нержавіючої сталі застосовується постійний струм, зазвичай із негативною полярністю електрода — DCEN.
Якщо ж майстер планує працювати не тільки з нержавійкою, а й з алюмінієм, варто розглянути універсальний TIG AC/DC. У такому обладнанні режим DC використовується для нержавіючої сталі, звичайної сталі, міді та інших матеріалів, а AC — для алюмінію та його сплавів.
При виборі TIG-апарата не варто орієнтуватися лише на максимальну силу струму. Для точного контролю процесу важливі:
Такі можливості дозволяють точніше контролювати процес зварювання та тепловкладення.
У хорошому детективі завжди є персонаж, якого майже ніхто не помічає, хоча без нього вся історія втратила б сенс. У TIG-зварюванні таким непомітним, але надзвичайно важливим учасником є аргон.
Для TIG-зварювання нержавіючої сталі зазвичай застосовують 100% аргон. Він захищає розплавлений метал і вольфрамовий електрод від атмосферного повітря. Якщо газовий захист недостатній, у шві можуть виникати пористість, окислення та інші дефекти.
Однак тут є важлива деталь: збільшення витрати аргону не завжди покращує захист. Надто великий потік здатний створити турбулентність і порушити стабільність газової оболонки. У результаті атмосферне повітря може, навпаки, потрапляти до зони зварювання.
Для більшості звичайних TIG-робіт слід орієнтуватися на рекомендації виробника апарата, пальника та сопла. Практичним орієнтиром для багатьох застосувань є приблизно 15–20 CFH, або близько 7–9,5 л/хв. Конкретна витрата залежить від сопла, газової лінзи, умов роботи та наявності протягів.
Підготовку металу часто сприймають як другорядну процедуру. Насправді це одна з найважливіших частин усього процесу.
Перед зварюванням поверхню необхідно очистити від:
Для нержавіючої сталі бажано використовувати окремий інструмент, який не контактував із вуглецевою сталлю.
Особливу увагу слід приділити кромкам. Якщо на них залишилося мастило або інше забруднення, навіть дуже точне налаштування TIG-апарата не забезпечить чистого шва.
Чистою повинна бути і присадка. Не варто залишати присадний пруток на брудній поверхні, а потім намагатися з'ясувати причину дефектів уже після появи шва.
Для TIG-зварювання нержавійки використовується постійний струм DCEN. Конкретна сила струму залежить від товщини металу, конструкції стику, положення зварювання, діаметра вольфрамового електрода та інших умов.
Орієнтовні таблиці параметрів Miller для сталі та нержавіючої сталі показують, що зі збільшенням товщини деталі відповідно збільшується необхідний діапазон струму. Однак для конкретного стику ці значення потрібно коригувати, спостерігаючи за реальною поведінкою зварювальної ванни.
Є важливе практичне правило: не потрібно використовувати максимально можливий струм тільки тому, що апарат його дозволяє.
Якщо струм занадто великий або швидкість переміщення пальника недостатня, метал перегрівається. Шов стає ширшим, зона зміни кольору збільшується, а ризик небажаних структурних змін і деформації зростає.
Вольфрамовий електрод у TIG-зварюванні не повинен плавитися разом із металом. Його основне завдання — стабільно підтримувати дугу.
Для сталі та нержавіючої сталі використовується відповідний для DC TIG вольфрам. При роботі з тонким металом доцільно підбирати менший діаметр електрода. Це дозволяє стабільно працювати на нижчому струмі та краще сфокусувати дугу.
Miller, наприклад, відзначає популярність малих діаметрів для тонколистової TIG-роботи.
Вольфрам повинен бути чистим і правильно заточеним. Поздовжня геометрія заточування допомагає отримати стабільну та сфокусовану дугу.
Якщо електрод випадково торкнувся зварювальної ванни або присадки, краще зупинити роботу, переточити вольфрам і лише після цього продовжувати зварювання.
Забруднений електрод нерідко стає початком цілої серії проблем, які спочатку здаються абсолютно незрозумілими.
Пальник потрібно вести рівномірно та спокійно. Не варто робити широких коливань без необхідності. Чим стабільніша рука, тим передбачуванішою залишається зварювальна ванна.
Довжина дуги повинна бути короткою та стабільною. Якщо постійно збільшувати відстань між вольфрамом і металом, змінюється характер дуги та погіршується контроль тепла.
Пальник ведуть із невеликим нахилом у напрямку руху. Присадний матеріал подається другою рукою невеликими порціями, при цьому кінчик присадки не повинен виходити із зони захисного газу.
TIG передбачає роботу обома руками. У багатьох випадках зручно використовувати педаль або керування струмом на пальнику. Це дає можливість коригувати тепловкладення без зупинки процесу.
Якщо біля шва з'явився широкий темний ореол, не варто одразу звинувачувати метал. Спочатку потрібно запитати себе: чи не затримувався пальник занадто довго на одному місці?
Нержавіюча сталь відводить тепло інакше, ніж алюміній, тому тепло швидше накопичується в зоні зварювання. На довгому шві деталь поступово нагрівається, і той самий струм починає впливати на метал вже не так, як на початку роботи.
Тому досвідчений зварювальник стежить не тільки за показником струму. Він одночасно контролює:
Чим менше зайвого тепла внесено в нержавіючу сталь, тим простіше зберегти акуратний шов і зменшити зону термічного впливу.
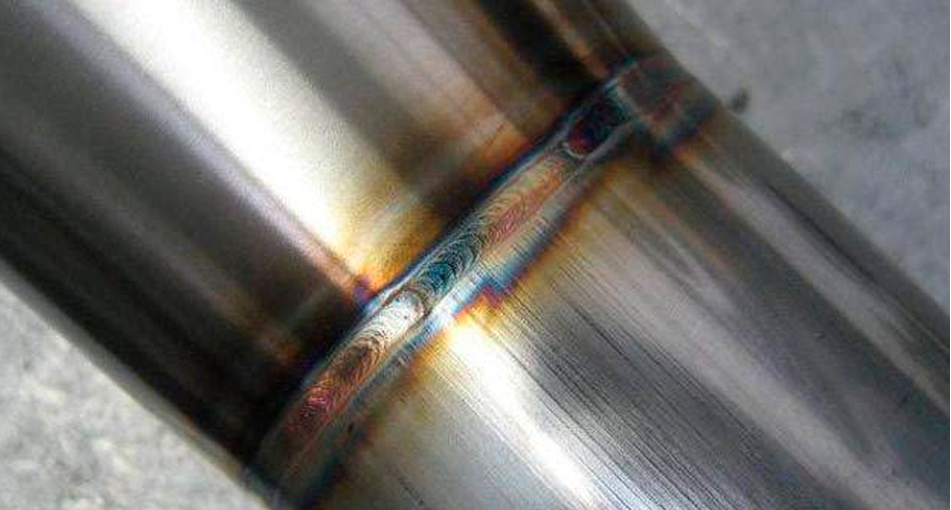
Після TIG-зварювання на поверхні нержавіючої сталі можуть з'явитися солом'яні, золотисті, сині або темні відтінки. Їхня інтенсивність залежить від теплового впливу та якості газового захисту.
Легке забарвлення не обов'язково означає серйозну проблему. Але чим сильніше перегрітий метал і чим гірше він захищений від атмосфери, тим більшою може бути проблема з поверхнею.
Тому акуратний шов — це не тільки питання зовнішнього вигляду. Правильний тепловий режим і якісний захист аргоном важливі для якості та корозійної стійкості з'єднання.
Саме тут починається операція, яку новачки нерідко відкладають «на потім».
Якщо потрібно зварити трубу або інше відповідальне з'єднання, недостатньо захищати аргоном тільки лицьову сторону шва. Зворотна сторона кореня також нагрівається до високої температури та може контактувати з киснем.
У результаті виникає так зване «цукрування» (sugaring) — сильне окислення зворотної сторони нержавіючого шва. Воно не тільки погіршує зовнішній вигляд, а й може негативно впливати на властивості та корозійну стійкість з'єднання.
Одним із основних способів запобігти цьому є продування кореня аргоном.
Перед початком зварювання необхідно організувати контрольований потік аргону всередині труби. При цьому важливо передбачити вихід газу, щоб усередині конструкції не утворювався надлишковий тиск.
У відповідальних роботах параметри продування визначаються технологічною документацією та вимогами до конкретного виробу.
Починати потрібно з ретельної підготовки стику. Кромки повинні бути чистими, правильно підігнаними та не містити забруднень.
Після встановлення деталей організуйте продування кореня аргоном. Перед початком зварювання переконайтеся, що газова система працює стабільно.
Під час роботи утримуйте коротку дугу, контролюйте зварювальну ванну та не поспішайте додавати присадку. Якщо конструкція дозволяє, працюйте короткими контрольованими ділянками — це допомагає обмежити накопичення тепла.
Після завершення шва не прибирайте пальник миттєво. Післяпродув продовжує захищати гарячий вольфрам і ділянку шва під час охолодження.
Для TIG рекомендується використовувати достатній час післяпродуву. Конкретне значення залежить від сили струму та оснащення.
Присадку необхідно підбирати відповідно до основного металу та вимог до готового з'єднання.
Нержавіюча сталь буває різною: аустенітною, феритною, мартенситною та інших груп. Кожна з них має свої особливості. Тому правило «один дріт підходить для всієї нержавійки» тут не працює.
Перед зварюванням потрібно визначити марку основного металу та підібрати відповідний присадний матеріал відповідно до технології зварювання.
Наприклад, для поширеної нержавіючої сталі 304 часто використовують присадні матеріали типу ER308L, а для 316L — відповідний присадний матеріал 316L.
Конкретний вибір залежить від основного металу та вимог до готового з'єднання.
| Проблема | Можлива причина | Що перевірити |
|---|---|---|
| Шов темний або сильно забарвлений | Надмірне тепловкладення або недостатній газовий захист | Зменшити тепловкладення, перевірити аргон і швидкість руху |
| Пористість | Забруднення або проблеми із захисним газом | Очистити метал, перевірити шланги, з'єднання та витрату газу |
| Чорний шов на зворотній стороні труби | Відсутність або неправильне продування кореня | Перевірити подачу аргону всередину труби |
| Нестабільна дуга | Забруднений вольфрам або неправильна геометрія електрода | Очистити та правильно переточити вольфрам |
| Метал прогоряє | Занадто великий струм або низька швидкість | Зменшити тепловкладення та скоригувати швидкість |
| Широка зона нагріву | Надмірне тепловкладення | Зменшити струм або збільшити швидкість руху |
| Шов нерівномірний | Нестабільний рух пальника або присадки | Стабілізувати положення рук і ритм подачі дроту |
Дехто вважає, що красивий зварний шов починається з красивого апарата. Це приблизно так само, як думати, що хороший роман починається з дорогого письмового столу.
Обладнання, безумовно, має значення. Але основа результату — підготовка, правильний режим і руки майстра.
Чистий метал. Правильна присадка. Стабільний аргон. Коротка дуга. Контроль тепла. Спокійний рух.
Якщо всі ці умови виконані, шов поступово набуває рівномірної форми, а його поверхня залишається чистою та акуратною.
Не варто намагатися зробити десяток декоративних «лусочок» лише заради фотографії. Насамперед потрібно отримати правильне з'єднання.
Естетика TIG-шва повинна бути результатом правильної технології, а не окремим фокусом.
Після TIG-зварювання на поверхні можуть залишатися кольори побіжалості та оксиди. Спосіб подальшої обробки залежить від вимог до виробу, матеріалу та умов експлуатації.
Для фінішної обробки можуть використовуватися:
Вибір методу залежить від необхідного результату та вимог до поверхні. Якщо важливо зберегти її без подряпин, спосіб обробки потрібно підбирати особливо уважно.
У професійній роботі очищення не повинно використовуватися для приховування неправильно підібраного режиму зварювання. Якщо шов щоразу перетворюється на темну смугу, спочатку потрібно встановити причину перегріву або недостатнього захисту аргоном.
| Параметр | Практичний орієнтир |
|---|---|
| Процес | TIG / GTAW |
| Струм для нержавійки | DC |
| Полярність | DCEN |
| Захисний газ | 100% аргон |
| Газовий захист | Стабільний, без протягів і турбулентності |
| Труби та відповідальні стики | Продування кореня аргоном |
| Дуга | Коротка та стабільна |
| Основна увага | Чистота та контроль тепловкладення |
| Після зварювання | Достатній післяпродув аргону |
Зварювання нержавіючої сталі методом TIG — це робота, у якій майже не існує дрібниць. Брудний присадний пруток, забутий протяг, кілька зайвих секунд нагріву, забруднений вольфрам або відсутність продування кореня можуть зіпсувати результат, над яким майстер працював набагато довше.
Але саме в цьому полягає особливість TIG. Коли метал чистий, режим підібраний правильно, аргон подається стабільно, а пальник рухається спокійно, процес стає напрочуд передбачуваним.
Правильне TIG-зварювання нержавійки — це не гонитва за максимальною швидкістю. Це контроль тепла, чистоти, газового захисту та кожного руху пальника.
Якщо ви плануєте купити TIG-апарат для зварювання нержавіючої сталі, звертайте увагу на можливість роботи в режимі DC, стабільність дуги, HF-підпал, регулювання струму, перед- і післяпродув, імпульсний режим та зручність керування.
Для універсальної майстерні доцільним вибором може бути TIG AC/DC, який дозволяє працювати не тільки з нержавійкою, а й з алюмінієм.
А решта, як це часто буває в хороших історіях, залежить від майстра.