Кошик
Ваш кошик порожній :(
Це ніколи не пізно виправити :)


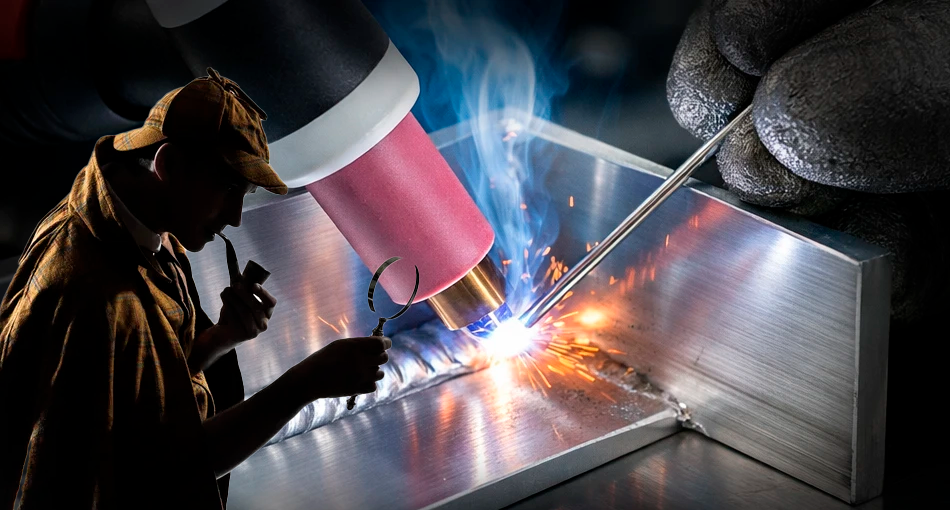
Є метали, які прощають зварювальнику майже все. А є алюміній. Він не свариться, не іскрить завчасно і не попереджає про помилку. Він просто одного разу раптом провалюється у зварювальну ванну, залишаючи після себе отвір замість шва.
Саме тому зварювання алюмінію аргоном методом TIG часто нагадує невелике розслідування. Якщо шов вийшов пористим — треба з'ясувати причину. Якщо ванна поводиться дивно — знайти винуватця. Якщо вольфрам почав руйнуватися — уважно перевірити налаштування апарата.
І, як у доброму детективі, тут рідко буває одна випадковість. Якість алюмінієвого шва залежить від підготовки металу, режиму TIG AC, чистоти присадки, витрати аргону, правильного вольфрамового електрода та, звичайно, руки самого зварювальника.
У цій статті розберемо весь процес послідовно — від підготовки алюмінію до завершення шва. Без зайвої теорії, але з практичними порадами, які допоможуть зрозуміти, як правильно варити алюміній аргоном.
На перший погляд алюміній здається простим матеріалом. Він легкий, добре проводить тепло і має невисоку температуру плавлення. Проте саме його теплопровідність і оксидна плівка створюють основні труднощі під час TIG-зварювання.
На поверхні алюмінію дуже швидко утворюється оксид алюмінію. Проблема в тому, що сам алюміній плавиться приблизно при 660 °C, тоді як його оксид має значно вищу температуру плавлення. Якщо цю плівку не контролювати, вона заважатиме нормальному формуванню зварювальної ванни та сплавленню металу.
Саме тут на сцену виходить змінний струм AC. Позитивна частина циклу AC виконує очищувальну дію, допомагаючи руйнувати оксидну плівку, а негативна частина забезпечує основний нагрів деталі та проплавлення металу.
Перше правило нашого маленького розслідування просте: якщо потрібно зварювати алюміній методом TIG, апарат повинен мати режим AC.
Для універсальної роботи краще використовувати TIG AC/DC. У режимі AC можна працювати з алюмінієм та його сплавами, а DC залишити для сталі, нержавіючої сталі, міді та інших матеріалів.
Сучасні TIG AC/DC апарати дозволяють налаштовувати баланс AC, частоту струму, силу струму, параметри імпульсу, час продувки газом та інші функції. Саме ці налаштування дають можливість адаптувати дугу до конкретної деталі.
Якщо є одна річ, яку не варто недооцінювати, то це чистота металу.
Перед зварюванням необхідно видалити з поверхні бруд, мастило, фарбу та інші забруднення. Особливу увагу потрібно приділити оксидній плівці. Для механічного очищення використовують окрему щітку з нержавіючого дроту, призначену саме для алюмінію.
Не варто брати щітку, якою до цього чистили сталь. Частинки стороннього металу можуть потрапити на поверхню алюмінію та стати джерелом забруднення шва.
Після механічного очищення поверхню бажано знежирити відповідним засобом. Серветки, рукавички та інструмент, які контактують із підготовленою поверхнею, також повинні бути чистими.
Важливий момент: AC-очищення не повинно бути виправданням для погано підготовленої деталі. Навіть сучасний TIG-апарат не замінить нормального очищення металу перед зварюванням.
Тепер, коли підозрюваний — брудна поверхня — виключений, можна перейти до апарата.
Для TIG-зварювання алюмінію встановлюють змінний струм AC. Саме він дозволяє одночасно контролювати нагрів металу та очищення його поверхні від оксидів.
Сила струму залежить від товщини алюмінію, типу сплаву, конструкції з'єднання, положення зварювання та інших умов.
Для тонкого металу надмірний струм швидко перетворює акуратну зварювальну ванну на отвір. Якщо струму недостатньо, метал погано прогрівається, а шов не отримує необхідного проплавлення.
Тому не варто сприймати значення струму як незмінну цифру. Практичний підхід — почати з рекомендованого діапазону для товщини металу та скоригувати його за поведінкою ванни.
AC Balance визначає співвідношення часу негативної та позитивної частини циклу змінного струму.
Більша частка EN означає більше часу на нагрів деталі та менше навантаження на вольфрам. Більша частка EP збільшує очищувальну дію, але водночас підвищує теплове навантаження на електрод.
Для чистого алюмінію доцільно починати з помірного очищення та коригувати баланс за результатом пробного шва. У сучасних інверторних апаратах стартовим орієнтиром часто служить приблизно 70–75% EN, але точне значення залежить від апарата, матеріалу та стану поверхні. Miller Electric, наприклад, наводить 75% EN як типовий початковий орієнтир для чистих деталей.
Якщо у ванні з'являються темні включення або характерний ефект, схожий на чорний перець, очищення може бути недостатнім. Якщо ж вольфрам швидко перегрівається, деформується або утворює велику кульку, очищувальна складова може бути надмірною.
Частота змінного струму впливає на характер дуги. Зі збільшенням частоти дуга стає більш сфокусованою, що може бути корисним для точнішого контролю шва. Нижча частота дає ширшу дугу та інший характер прогрівання.
Тому частоту варто розглядати не окремо, а разом із силою струму, балансом та товщиною деталі. У сучасних апаратах ці параметри дозволяють досить тонко сформувати характер дуги.
Для TIG-зварювання найчастіше використовують чистий аргон. Він захищає зварювальну ванну та гарячий вольфрам від контакту з атмосферним повітрям.
Газ повинен подаватися стабільно. Недостатня витрата погіршує захист ванни, а надмірна може створювати турбулентність і, замість користі, втягувати навколишнє повітря в зону зварювання.
Перед роботою перевірте редуктор, шланг, з'єднання та пальник. Навіть невеликий витік аргону може згодом перетворитися на дуже переконливого підозрюваного у справі про пористий шов.
Для TIG AC важливо правильно підібрати вольфрамовий електрод. У сучасних інверторних апаратах широко використовують леговані електроди з оксидами лантану або церію. Конкретний діаметр залежить від сили струму та характеру роботи.
Колір маркування не варто сприймати як універсальне правило для всіх виробників, оскільки система кольорового позначення може відрізнятися. Тому правильніше орієнтуватися на маркування виробника електрода.
Для підготовки електрода важлива правильна геометрія заточування. Поверхня заточування повинна мати поздовжні риски, а не поперечні. PATON у своїх інструкціях також звертає увагу на те, що надмірно гострий електрод при великих струмах може швидше руйнуватися.
Якщо апарат має HF-підпал, для TIG-зварювання краще використовувати безконтактне запалювання дуги.
Вольфрам не повинен торкатися алюмінію під час запалювання. Навіть короткий контакт може забруднити електрод. Якщо це сталося, зварювання краще зупинити, очистити або переточити вольфрам і лише після цього продовжити роботу.
Після запалювання дуги не поспішайте одразу додавати присадку. Спочатку потрібно дати металу прогрітися та сформувати зварювальну ванну.
Ось тут починається справжня робота зварювальника.
Алюмінієва ванна не повинна бути для вас просто блискучою плямою. Навчіться спостерігати за нею. Коли поверхня металу прогрівається і оксидна плівка достатньо очищена, ванна стає виразнішою, а метал починає поводитися більш передбачувано.
Перед додаванням присадки дочекайтеся формування стабільної ванни. Додавання дроту надто рано, коли поверхня ще забруднена оксидами, може призвести до дефектів і забруднення шва.
Пальник потрібно вести плавно, без різких рухів. Відстань від кінчика вольфраму до металу має залишатися стабільною.
Чим ближче ви контролюєте дугу до оптимального положення, тим легше керувати ванною. Не варто без необхідності збільшувати довжину дуги: це погіршує контроль тепла та захист газом.
Пальник можна вести з невеликим нахилом у напрямку руху. Рух має бути рівномірним, а рука — максимально стабільною. Якщо почати «малювати» пальником широкі коливання, алюміній дуже швидко покаже, хто в майстерні хозяїн.
Присадний пруток подають у передню частину зварювальної ванни, не занурюючи його безпосередньо в дугу.
Найкраще робити короткі та контрольовані подачі. Кожна порція присадки повинна потрапляти саме туди, де формується шов.
Пруток не слід різко відводити із зони захисного газу. Гаряча присадка, яка виходить за межі газового захисту, може окислюватися та забруднювати процес.
Для алюмінію використовують присадні матеріали, підібрані відповідно до конкретного сплаву та вимог до з'єднання. Наприклад, у комплектах PATON для TIG AC/DC застосовуються алюмінієві прутки ER5356 та ER4043.
З алюмінієм поспіх майже завжди закінчується однаково.
На початку роботи деталь холодна й забирає багато тепла. Через деякий час вона нагрівається, і та сама сила струму починає давати зовсім інший результат. Саме тому на довгому шві поведінка ванни може змінюватися.
Зварювальник повинен стежити не лише за встановленим струмом, а й за реальною поведінкою металу.
Якщо ванна стала надто рідкою і починає провалюватися — зменшіть тепловкладення, збільшіть швидкість або використайте відповідне керування струмом. Якщо метал не прогрівається належним чином — необхідно оцінити струм, швидкість руху та підготовку поверхні.
Імпульсний режим може бути корисним під час роботи з тонким алюмінієм або конструкціями, де потрібно краще контролювати тепловкладення.
Замість постійного струму апарат чергує вищий піковий і нижчий базовий рівні. Це дозволяє періодично нагрівати метал і давати йому частково охолонути.
Імпульс може допомогти зменшити перегрів та деформацію, але сам по собі не виправить неправильну техніку. Якщо зварювальник неправильно підібрав силу струму, швидкість або довжину дуги, імпульс лише додасть ще одну загадку до вже складної справи.
Пористість — один із найпоширеніших дефектів, із якими можна зіткнутися під час зварювання алюмінію.
Перш ніж звинувачувати апарат, перевірте кілька простих речей:
Якщо зварювання проходить просто неба або біля вентилятора, сильний потік повітря може порушувати газовий захист. Аргон — важкий газ, але це не означає, що він здатний перемогти сильний протяг.
Забруднення вольфраму — сигнал зупинитися й знайти причину.
Електрод може торкнутися ванни, присадного прутка або самої деталі. Після цього дуга може стати нестабільною, а сторонній матеріал — потрапити у зварний шов.
Не варто продовжувати роботу забрудненим електродом. Краще витратити кілька хвилин на його очищення та правильне заточування, ніж потім шукати причину дефектів по всій довжині шва.
| Проблема | Можлива причина | Що перевірити |
|---|---|---|
| Пористість шва | Забруднення або поганий газовий захист | Очистити деталь, перевірити аргон, шланги та відсутність протягів |
| Темна або брудна поверхня шва | Недостатнє очищення оксидної плівки | Перевірити підготовку металу та AC Balance |
| Вольфрам швидко руйнується | Надмірна EP-складова або забруднення електрода | Перевірити баланс AC, діаметр та стан вольфраму |
| Проплавлення недостатнє | Мало тепла або надто висока швидкість | Перевірити струм, швидкість руху та AC Balance |
| Метал провалюється | Надмірне тепловкладення | Зменшити струм або тепловкладення, скоригувати швидкість |
| Нестабільна дуга | Забруднений вольфрам, неправильна геометрія або невдале налаштування | Очистити електрод, перевірити його заточування та параметри AC |
Для окремих товстих деталей та виробів попередній підігрів може допомогти зменшити відведення тепла та полегшити формування ванни. Проте температура підігріву повинна визначатися з урахуванням конкретного сплаву, товщини та технології зварювання.
Для тонкого алюмінію зайвий підігрів може, навпаки, ускладнити роботу та збільшити ризик перегріву. Тому цей прийом не варто застосовувати автоматично до кожної деталі.
TIG-зварювання потребує повноцінного захисту незалежно від того, наскільки коротким здається шов.
Аргон є інертним газом, але у погано вентильованому приміщенні він може витісняти кисень. Саме тому вентиляція та правильне поводження з газовим обладнанням залишаються обов'язковими.
Якщо основне завдання — зварювання алюмінію аргоном, звертайте увагу саме на TIG AC/DC. Бажано, щоб апарат мав точне регулювання AC Balance, частоти AC, сили струму, HF-підпал, налаштування продувки аргоном та, за потреби, імпульсний режим.
У лінійці PATON є аргонодугові апарати AC/DC, призначені для роботи з алюмінієм та його сплавами. Наприклад, PATON ProTIG-200 AC/DC підтримує TIG AC для алюмінію та TIG DC для сталі, кольорових металів і мідних сплавів.
Для більш інтенсивної роботи можна розглядати потужніші AC/DC моделі. Наприклад, PATON ProTIG-315-400V AC/DC розрахований на зварювання струмом до 315 А та підтримує роботу з алюмінієм у режимі TIG AC.
Якщо після всіх налаштувань алюміній усе ще поводиться непередбачувано, не поспішайте крутити всі регулятори підряд.
Змініть лише один параметр і зробіть короткий пробний шов.
Потім змініть наступний.
Так ви поступово знайдете причину — і зрозумієте, що саме змінило поведінку металу. У TIG-зварюванні це важливіше за запам'ятовування десятків готових таблиць.
Хороший зварювальник не просто знає, який струм встановити. Він бачить ванну, чує дугу, помічає зміну її поведінки та вчасно реагує.
Алюміній у цьому сенсі — чудовий учитель. Він не пробачає поспіху, але якщо правильно підібрати режим, ретельно підготувати поверхню та навчитися керувати теплом, результат говорить сам за себе: рівний, чистий і акуратний TIG-шов.
Правильне TIG-зварювання алюмінію аргоном складається не з одного секретного налаштування. Це сукупність правильної підготовки металу, режиму AC, відповідного вольфраму, стабільного захисного газу, правильно підібраної присадки та контрольованої техніки зварювання.
Починайте з чистої деталі, використовуйте TIG AC/DC, налаштовуйте баланс змінного струму за станом поверхні, контролюйте ванну та не поспішайте. А найголовніше — робіть пробні шви перед відповідальною роботою.
Якщо ви плануєте купити TIG AC/DC апарат для зварювання алюмінію, звертайте увагу не тільки на максимальний струм. Не менш важливі можливості налаштування AC, стабільність дуги, HF-підпал, керування балансом і частотою, а також зручність регулювання параметрів.
Правильно підібране обладнання + чистий метал + правильна техніка = якісний алюмінієвий TIG-шов.