Кошик
Ваш кошик порожній :(
Це ніколи не пізно виправити :)


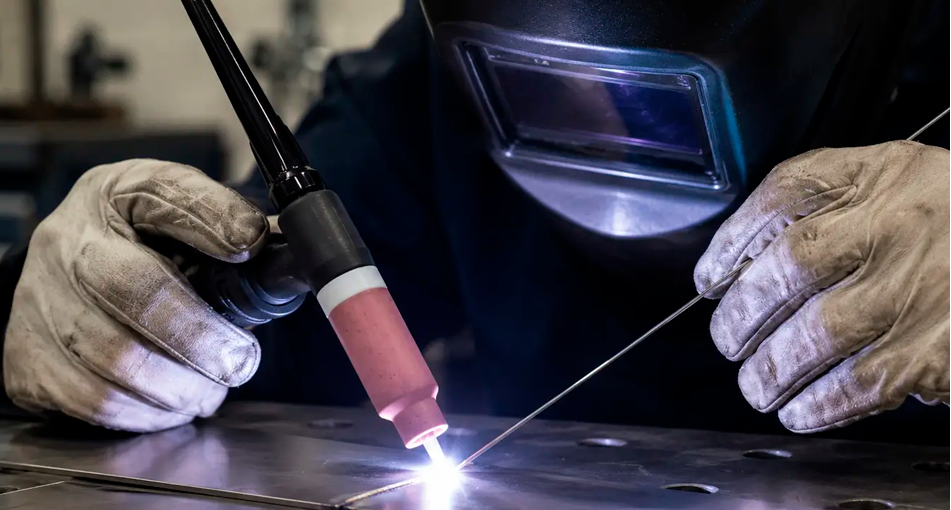
TIG-зварювання — це технологія з'єднання металів за допомогою неплавкого вольфрамового електрода в середовищі захисного інертного газу. Метод відрізняється високою точністю, хорошим контролем зварювальної ванни та можливістю отримувати акуратні й міцні шви.
TIG широко застосовується там, де до якості зварного з'єднання висуваються підвищені вимоги. Його використовують у промисловості, машинобудуванні, авіаційній та харчовій галузях, а також у майстернях. За допомогою відповідного обладнання можна працювати з нержавіючою та вуглецевою сталлю, алюмінієм, титаном, міддю, нікелем та іншими металами.
На відміну від багатьох інших способів зварювання, TIG дозволяє дуже точно контролювати процес. Водночас від оператора потрібні навички, уважність і правильне налаштування обладнання. Якість результату значною мірою залежить від підготовки металу, вибору електрода, сили струму, подачі газу та техніки ведення пальника.
В основі технології лежить електрична дуга, яка утворюється між вольфрамовим неплавким електродом і поверхнею заготовки. Електрод під час нормальної роботи не повинен плавитися, тому основне тепло передається безпосередньо металу, що зварюється.
Зона зварювання постійно захищається інертним газом, який надходить через сопло пальника. Найчастіше для цього використовується чистий аргон. У деяких технологічних процесах можуть застосовуватися гелій або газові суміші.
Зварювання можна виконувати як із присаджувальним матеріалом, так і без нього. У першому випадку оператор вручну подає у зварювальну ванну спеціальний присаджувальний пруток. Якщо товщина та конфігурація деталей дозволяють, з'єднання може формуватися тільки за рахунок плавлення кромок без додавання присадки.
Саме можливість дуже точно контролювати кількість тепла робить TIG особливо корисним для тонкого металу, невеликих деталей та відповідальних конструкцій.
Залежно від металу та поставленого завдання TIG-апарат може працювати на постійному струмі DC або змінному струмі AC.
Постійний струм найчастіше використовується для зварювання сталі, нержавіючої сталі, титану, нікелю, міді та інших матеріалів. У типовому режимі TIG DC застосовується негативна полярність електрода. Така схема дозволяє направити більшу частину теплової енергії в заготовку та зменшити нагрів вольфрамового електрода.
Змінний струм необхідний насамперед під час роботи з алюмінієм та його сплавами, а також може використовуватися для магнію. Особливість алюмінію полягає в наявності на його поверхні оксидної плівки з високою температурою плавлення.
Робота на AC дає змогу поєднати нагрів металу з очищенням поверхні від оксидів, що сприяє формуванню якісного та стабільного зварного з'єднання.
TIG-технологію можна використовувати практично в будь-якому положенні зварювання. Проте результат залежить від навичок оператора, правильного вибору параметрів і стабільності ведення пальника.
Правильне налаштування обладнання безпосередньо впливає на стабільність дуги, зовнішній вигляд шва та якість проварювання. Перед початком роботи потрібно врахувати матеріал, його товщину, тип вольфрамового електрода, положення зварювання та необхідний режим роботи.
Одним із головних параметрів є зварювальний струм. Його значення підбирають відповідно до товщини та типу металу.
Якщо струм занадто низький, метал може прогріватися недостатньо, що призводить до слабкого провару. Надмірний струм, навпаки, збільшує теплове навантаження та може спричинити перегрів, деформацію або прогорання тонкого металу.
Під час налаштування також необхідно враховувати діаметр вольфрамового електрода, положення зварювання та характеристики використовуваного захисного газу.
Для зварювання алюмінію важливим параметром є баланс змінного струму. Він визначає співвідношення між позитивним і негативним напівперіодами.
Збільшення позитивної складової посилює очищення поверхні від оксидів, але одночасно підвищує нагрів вольфрамового електрода. Якщо позитивний напівперіод занадто короткий, очищення оксидної плівки може бути недостатнім.
Як орієнтир часто використовують приблизно 25–35% позитивної складової циклу, однак конкретне значення потрібно підбирати відповідно до матеріалу, його стану та налаштувань конкретного апарата.
Багато сучасних TIG-інверторів оснащуються функцією PULSE. Під час імпульсного зварювання струм циклічно переходить між базовим і піковим значеннями.
Такий режим особливо корисний при роботі з тонкими металами. Періодичне зниження струму дозволяє контролювати тепловкладення, зменшити ризик перегріву та знизити ймовірність деформації заготовки.
Ще один критично важливий параметр — витрата захисного газу. Якщо аргону недостатньо, зварювальна ванна та електрод не отримуватимуть необхідного захисту від атмосферного повітря. Це може спричинити пористість, окислення та погіршення зовнішнього вигляду шва.
Надмірна подача газу також небажана, оскільки сильний потік може створювати турбулентність і, навпаки, погіршувати захист зони зварювання.
TIG не належить до найшвидших методів зварювання, проте його основна перевага — точність і контроль процесу. Пальник потрібно вести плавно та рівномірно, утримуючи вольфрамовий електрод на стабільній відстані від зварювальної ванни.
Електрод не повинен торкатися металу або присаджувального прутка. Найчастіше пальник нахиляють у напрямку руху приблизно на 10–15°.
Присаджувальний матеріал подають спереду або збоку зварювальної ванни. Пруток бажано тримати під подібним невеликим кутом і вводити його в найбільш гарячу частину ванни, не виводячи з-під захисту аргону.
Швидкість переміщення пальника необхідно підбирати за фактичним процесом плавлення. При надто швидкому русі метал не встигає достатньо прогрітися та проваритися. Якщо рухатися занадто повільно, зростає тепловкладення, ширина шва та ризик перегріву або деформації.
З досвідом зварювальник поступово підбирає оптимальну техніку під конкретний метал, товщину, положення шва та тип з'єднання.
Чистота поверхні має принципове значення для TIG. Перед роботою потрібно видалити з металу масло, мастило, іржу, бруд, оксидні нашарування та інші забруднення.
Не менш важливо стежити за чистотою рукавичок, інструменту та інших предметів, які контактують із зоною зварювання. Навіть невелика кількість мастила або металевої стружки може негативно вплинути на якість шва.
Вольфрамовий електрод повинен мати правильно сформований та чистий кінчик. Для отримання стабільної та сфокусованої дуги його заточують, орієнтуючись на діаметр електрода та рекомендований режим роботи.
Для багатьох типових завдань використовується заточка приблизно 40°. Точний кут залежить від діаметра електрода, матеріалу та режиму зварювання.
Забруднений або неправильно заточений електрод може стати причиною нестабільної дуги, нерівномірного формування шва та складнішого контролю процесу.
Деякі сучасні професійні TIG-апарати додатково обладнані режимом CLEAN, який може також позначатися як режим травлення, очищення або пасивації. Його використовують для фінішної обробки зварних швів на нержавіючій сталі.
Після зварювання нержавіюча сталь у зоні шва може мати жовтуватий, синій або темний відтінок через вплив високої температури. Спеціальний режим електрохімічного очищення дозволяє видалити такі сліди та повернути поверхні характерний металевий блиск.
Для роботи в режимі CLEAN замість стандартного зварювального пальника підключають спеціальну електрохімічну щітку або вуглецеву кисть.
Апарат переходить у режим із відповідними параметрами струму та напруги. Щітку змочують спеціальним електролітом, після чого проводять нею по поверхні зварного шва.
У процесі відбувається електрохімічна реакція, внаслідок якої забруднення та кольори побіжності видаляються з поверхні. У результаті шов стає чистішим і набуває сріблястого вигляду.
Під час використання електролітів необхідно суворо дотримуватися інструкції виробника та правил безпеки, оскільки спеціальні склади можуть містити агресивні хімічні компоненти.
Для повноцінної роботи за технологією TIG потрібно правильно підібрати не тільки сам інвертор, а й усі основні витратні матеріали та засоби захисту.
Перед купівлею TIG-апарата варто визначитися, які метали планується зварювати. Якщо основними матеріалами будуть сталь, нержавіюча сталь, титан або мідь, у багатьох випадках достатньо апарата TIG DC. Якщо необхідно регулярно працювати з алюмінієм, доцільно обирати модель із режимом TIG AC/DC.
Для різноманітних зварювальних завдань можна розглянути інвертор аргонодуговий STARK TIG-200G AC/DC LCD. Модель підтримує роботу на постійному та змінному струмі й орієнтована на TIG-зварювання різних металів.
Серед функцій апарата — імпульсний режим, безконтактне запалювання дуги, режим CLEAN для електрохімічного очищення та травлення, збереження параметрів зварювання та плавне налаштування робочих параметрів. Наявність AC дозволяє використовувати апарат для роботи з алюмінієм та його сплавами.
Вибір електрода залежить від типу матеріалу, діаметра та режиму зварювання. Для різних завдань застосовують електроди з різними добавками.
Під час вибору конкретного електрода потрібно орієнтуватися на рекомендації виробника апарата та електрода, оскільки сучасні стандарти й асортимент матеріалів можуть відрізнятися.
Для TIG-зварювання необхідний захисний газ. Найпоширеніший варіант — чистий аргон. Також потрібні газовий балон, редуктор із витратоміром, відповідний TIG-пальник і комплект витратних матеріалів.
Не варто забувати і про засоби індивідуального захисту: зварювальну маску з автоматичним затемненням, захисні рукавички, спеціальний одяг та взуття. Під час електрохімічного очищення додатково необхідно використовувати засоби захисту відповідно до вимог безпеки для застосовуваного електроліту.
TIG-зварювання поєднує точність, контроль тепловкладення та високу якість зварного з'єднання. Технологія добре підходить для відповідальних конструкцій, тонкого металу та матеріалів, для яких важливі не тільки міцність, а й зовнішній вигляд шва.
Водночас якісний результат залежить не лише від самого зварювального апарата. Необхідно правильно підготувати поверхню, підібрати вольфрамовий електрод і присаджувальний матеріал, налаштувати струм, подачу аргону та, за потреби, режим AC або PULSE.
Якщо ви плануєте купити TIG-зварювальний апарат, варто заздалегідь визначити, з якими металами та товщинами доведеться працювати. Для сталі та нержавіючої сталі може бути достатньо TIG DC, тоді як для алюмінію потрібен апарат із підтримкою AC.
В інтернет-магазині ElectroHaus можна підібрати зварювальний інвертор, вольфрамові електроди, присаджувальні матеріали, захисне обладнання та інші аксесуари для TIG-зварювання.