Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


В каждой мастерской найдется своя маленькая загадка. Иногда она прячется среди старого инструмента, иногда проявляется в необычном звуке станка, а иногда возникает именно в тот момент, когда сварщик уже считает работу завершенной.
Нержавеющая сталь в этом смысле особенно интересна. С первого взгляда она кажется материалом, с которым легко договориться: блестящая, стойкая к коррозии и внешне очень аккуратная. Но достаточно неправильно установить ток, перегреть металл или забыть о газовой защите корня шва, и она быстро демонстрирует, насколько внимательным должен быть мастер.
Именно поэтому TIG-сварка нержавеющей стали аргоном требует не спешки, а точности. Здесь важны чистая поверхность, стабильная дуга, правильно подобранный вольфрамовый электрод, соответствующая присадка, контроль тепловложения и надежная защита аргоном.
В этой статье рассмотрим на практике, как правильно сваривать нержавейку аргоном методом TIG , какой ток использовать, как контролировать нагрев, почему у шва появляются темные или цветные участки и что делать, если внутренняя сторона трубы после сварки покрылась черной хрупкой коркой.
Коррозионная стойкость нержавеющей стали связана с особенностями ее состава и защитным пассивным слоем, который формируется на поверхности. При сварке металл нагревается до высокой температуры, поэтому неправильно организованный процесс может повлиять как на поверхность, так и свойства сварного соединения.
Одной из главных проблем является чрезмерное тепловложение . Если долго удерживать дугу на одном месте металл начинает перегреваться, зона термического воздействия увеличивается, а внешний вид шва ухудшается.
Поэтому базовое правило TIG-сварки нержавеющей стали очень простое: не нагревайте металл больше, чем это необходимо для выполнения соединения .
Для TIG-сварки нержавеющей стали достаточно аппарата, поддерживающего режим TIG DC . Для стали и нержавеющей стали применяется постоянный ток, обычно с отрицательной полярностью электрода – DCEN .
Если же мастер планирует работать не только с нержавейкой, но и с алюминием, следует рассмотреть универсальный TIG AC/DC . В таком оборудовании режим DC используется для нержавеющей стали, обычной стали, меди и других материалов, а AC для алюминия и его сплавов.
При выборе TIG-аппарата не следует ориентироваться только на максимальную силу тока. Для точного контроля процесса важны:
Такие возможности позволяют более точно контролировать процесс сварки и тепловложения.
В хорошем детективе всегда есть персонаж, которого почти никто не замечает, хотя без него вся история потеряла бы смысл. В TIG-сварке таким незаметным, но очень важным участником является аргон.
Для TIG-сварки нержавеющей стали обычно применяют 100% аргон . Он предохраняет расплавленный металл и вольфрамовый электрод от атмосферного воздуха. Если газовая защита недостаточна, у шва могут возникать пористость, окисление и другие дефекты.
Однако здесь есть немаловажная деталь: увеличение расхода аргона не всегда улучшает защиту. Слишком большой поток способен создать турбулентность и нарушить стабильность газовой оболочки. В результате атмосферный воздух может наоборот попадать в зону сварки.
Для большинства обычных TIG-работ следует ориентироваться на рекомендации изготовителя аппарата, горелки и сопла. Практическим ориентиром для многих применений является около 15–20 CFH , или около 7–9,5 л/мин . Конкретный расход зависит от сопла, газовой линзы, условий работы и наличия сквозняков.
Подготовку металла часто воспринимают как второстепенную процедуру. На самом деле, это одна из важнейших частей всего процесса.
Перед сваркой поверхность необходимо очистить от:
Для нержавеющей стали желательно использовать отдельный инструмент, не контактировавший с углеродистой сталью.
Особое внимание следует уделить кромкам. Если на них осталась смазка или другое загрязнение, даже очень точная настройка TIG-аппарата не обеспечит чистый шв.
Чистой должна быть и присадка. Не следует оставлять присадочный пруток на грязной поверхности, а затем пытаться выяснить причину дефектов уже после появления шва.
Для TIG-сварки нержавейки используется постоянный ток DCEN . Конкретная сила тока зависит от толщины металла, конструкции стыка, положения сварки, диаметра вольфрамового электрода и других условий.
Ориентировочные таблицы параметров Miller для стали и нержавеющей стали показывают, что при увеличении толщины детали соответственно увеличивается требуемый диапазон тока. Однако для конкретного стыка эти значения нужно корректировать, наблюдая реальное поведение сварочной ванны.
Есть важное практическое правило: не нужно использовать максимально возможный ток только потому, что аппарат его разрешает .
Если ток слишком велик или скорость перемещения горелки недостаточна, металл перегревается. Шов становится шире, зона изменения цвета увеличивается, а риск нежелательных структурных изменений и деформации возрастает.
Вольфрамовый электрод в TIG-сварке не должен плавиться вместе с металлом. Его основная задача – стабильно поддерживать дугу.
Для стали и нержавеющей стали используется подходящий для DC TIG вольфрам. При работе с тонким металлом целесообразно подбирать меньший диаметр электрода. Это позволяет стабильно работать на более низком токе и лучше сфокусировать дугу.
Miller, например, отмечает популярность малых диаметров для тонколистовой работы TIG.
Вольфрам должен быть чистым и правильно заточенным. Продольная геометрия заточки помогает получить стабильную и сфокусированную дугу.
Если электрод случайно затронул сварочную ванну или присадку, лучше остановить работу, переточить вольфрам и только после этого продолжать сварку.
Загрязненный электрод часто становится началом целой серии заморочек, которые вначале кажутся совсем непонятными.
Горелку нужно вести равномерно и спокойно. Не стоит совершать широких колебаний без необходимости. Чем стабильнее рука, тем более предсказуемой остается сварочная ванна.
Длина дуги должна быть короткой и стабильной. Если постоянно увеличивать расстояние между вольфрамом и металлом, меняется дуга и ухудшается контроль тепла.
Горелку ведут с небольшим наклоном в направлении движения. Присадочный материал подаётся второй рукой небольшими порциями, при этом кончик присадки не должен выходить из зоны защитного газа.
TIG подразумевает работу обеими руками. Во многих случаях удобно использовать педаль или управление током на горелке. Это позволяет корректировать тепловложения без остановки процесса.
Если у шва появился широкий темный ореол, не стоит сразу винить металл. Сначала нужно спросить себя: не задерживалась ли горелка слишком долго на одном месте?
Нержавеющая сталь отводит тепло иначе, чем алюминий, поэтому тепло быстрее скапливается в зоне сварки. На длинном шве деталь постепенно нагревается, и тот же ток начинает воздействовать на металл уже не так, как в начале работы.
Поэтому опытный сварщик следит не только за показателем тока. Он одновременно контролирует:
Чем меньше лишнего тепла внесено в нержавейку, тем проще сохранить аккуратный шов и уменьшить зону термического воздействия.
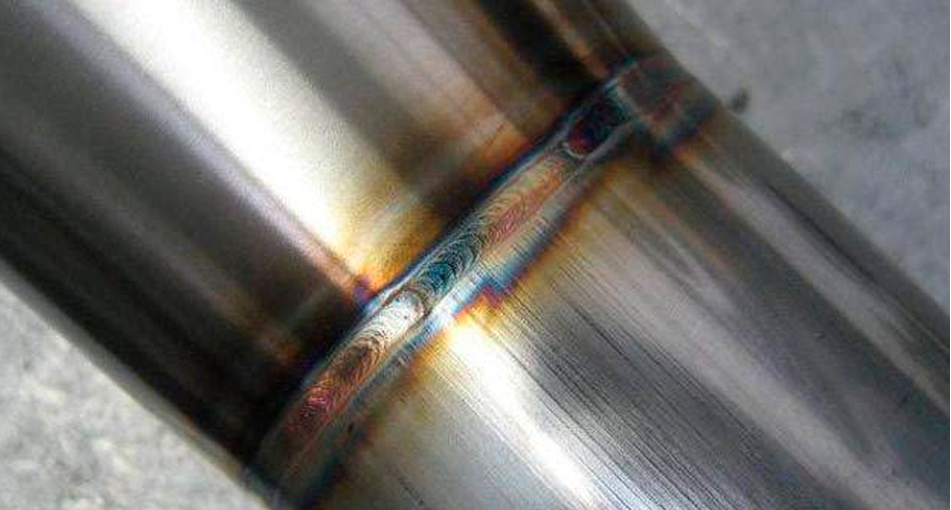
После сварки TIG на поверхности нержавеющей стали могут появиться соломенные, золотистые, синие или темные оттенки. Их интенсивность зависит от теплового воздействия и качества газовой защиты.
Легкая окраска не обязательно означает серьезную проблему. Но чем сильнее перегрет металл и чем хуже он защищен от атмосферы, тем большей может быть проблема с поверхностью.
Поэтому аккуратный шов – это не только вопрос внешнего вида. Правильный тепловой режим и качественная защита аргоном важны для качества и коррозионной стойкости соединения.
Именно здесь начинается операция, которую новички нередко откладывают "на потом".
Если нужно сварить трубу или другое ответственное соединение, недостаточно защищать аргоном только лицевую сторону шва. Обратная сторона корня также нагревается до высокой температуры и может контактировать с кислородом.
В результате возникает так называемое «сахарирование» (sugaring) – сильное окисление обратной стороны нержавеющего шва. Оно не только ухудшает внешний вид, но может негативно влиять на свойства и коррозионную стойкость соединения.
Одним из основных способов предотвратить это продувание корня аргоном .
Перед началом сварки необходимо организовать контролируемый поток аргона внутри трубы. При этом важно предусмотреть выход газа, чтобы внутри конструкции не образовывалось избыточное давление.
В ответственных работах параметры продувки определяются технологической документацией и требованиями к конкретному изделию.
Начинать нужно с тщательной подготовки стыка. Кромки должны быть чистыми, правильно подогнанными и не содержать загрязнений.
После установки деталей организуйте продувку корня аргоном. Перед началом сварки убедитесь, что газовая система работает стабильно.
Во время работы удерживайте короткую дугу, контролируйте сварочную ванну и не спешите добавлять присадку. Если конструкция позволяет, работайте короткими контролируемыми участками – это помогает ограничить накопление тепла.
После завершения шва не убирайте горелку мгновенно. После продува продолжает защищать горячий вольфрам и участок шва во время охлаждения.
Для TIG рекомендуется использовать достаточное время после продувания. Конкретное значение зависит от силы тока и оснастки.
Присадку необходимо подбирать в соответствии с основным металлом и требованиями к готовому соединению.
Нержавеющая сталь бывает разной: аустенитной, ферритной, мартенситной и других групп. Каждая из них имеет свои особенности. Поэтому правило «одна проволока подходит для всей нержавейки» здесь не работает.
Перед сваркой нужно определить марку основного металла и подобрать подходящий присадочный материал в соответствии с технологией сварки.
Например, для распространенной нержавеющей стали 304 часто используют присадочные материалы типа ER308L , а для 316L – подходящий присадочный материал 316L.
Конкретный выбор зависит от основного металла и требований готового соединения.
| Проблема | Возможная причина | Что проверить |
|---|---|---|
| Шов темный или сильно окрашенный | Чрезмерное тепловложение или недостаточная газовая защита | Уменьшить тепловложение, проверить аргон и скорость движения |
| Пористость | Загрязнение или проблемы с защитным газом | Очистить металл, проверить шланги, соединение и расход газа |
| Черный шов на обратной стороне трубы | Отсутствие или неправильное продувание корня | Проверить подачу аргона внутрь трубы |
| Нестабильная дуга | Загрязненный вольфрам или неправильная геометрия электрода | Очистить и правильно переточить вольфрам |
| Металл прогорает | Слишком большой ток или низкая скорость | Уменьшить тепловложение и скорректировать скорость |
| Широкая зона нагрева | Чрезмерное тепловложение | Уменьшить ток или увеличить скорость движения |
| Шов неравномерный | Нестабильное движение горелки или присадки | Стабилизировать положение рук и ритм подачи проволоки |
Некоторые считают, что красивый сварной шов начинается с красивого аппарата. Это примерно так же, как полагать, что хороший роман начинается с дорогого письменного стола.
Оборудование, безусловно, имеет большое значение. Но основа результата – подготовка, правильный режим и руки мастера .
Чистый металл. Правильная присадка. Стабильный аргон. Короткая дуга. Контроль тепла. Спокойное движение.
Если все эти условия выполнены, шов постепенно приобретает равномерную форму, а его поверхность остается чистой и аккуратной.
Не стоит пытаться сделать десяток декоративных «чешуек» только ради фотографии. В первую очередь нужно получить правильное соединение.
Эстетика TIG-шва должна являться результатом правильной технологии, а не отдельным фокусом.
После TIG-сварки на поверхности могут оставаться цвета беглости и оксиды. Способ дальнейшей обработки зависит от требований к изделию, материалу и условиям эксплуатации.
Для финишной обработки могут использоваться:
Выбор метода зависит от требуемого результата и требований к поверхности. Если важно сохранить ее без царапин, способ обработки следует подбирать особенно внимательно.
В профессиональной работе очистка не должна использоваться для утаивания неправильно подобранного режима сварки. Если шов каждый раз превращается в темную полосу, сначала следует установить причину перегрева или недостаточной защиты аргоном.
| Параметр | Практический ориентир |
|---|---|
| Процесс | TIG/GTAW |
| Ток для нержавейки | DC |
| Полярность | DCEN |
| Защитный газ | 100% аргон |
| Газовая защита | Стабильный, без сквозняков и турбулентности |
| Трубы и ответственные стыки | Продувание корня аргоном |
| Дуга | Короткая и стабильная |
| Основное внимание | Чистота и контроль тепловложения |
| После сварки | Достаточное послепродувание аргона |
Сварка нержавеющей стали методом TIG – это работа, в которой почти не существует мелочей. Грязный присадочный пруток, забытый сквозняк, несколько лишних секунд нагрева, загрязненный вольфрам или отсутствие продувания корня могут испортить результат, над которым мастер работал гораздо дольше.
Но именно в этом состоит особенность TIG. Когда металл чист, режим подобран правильно, аргон подается стабильно, а горелка двигается спокойно, процесс становится удивительно предсказуемым.
Правильная TIG-сварка нержавейки – это не погоня за максимальной скоростью. Это контроль тепла, чистоты, газовой защиты и каждого движения горелки.
Если вы планируете купить TIG-аппарат для сварки нержавеющей стали , обращайте внимание на возможность работы в режиме DC, стабильность дуги, HF-поджиг, регулировку тока, пред- и послепродув, импульсный режим и удобство управления.
Для универсальной мастерской целесообразным выбором может быть TIG AC/DC , позволяющий работать не только с нержавейкой, но и с алюминием.
А остальное, как это часто бывает в хороших историях, зависит от мастера.