Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


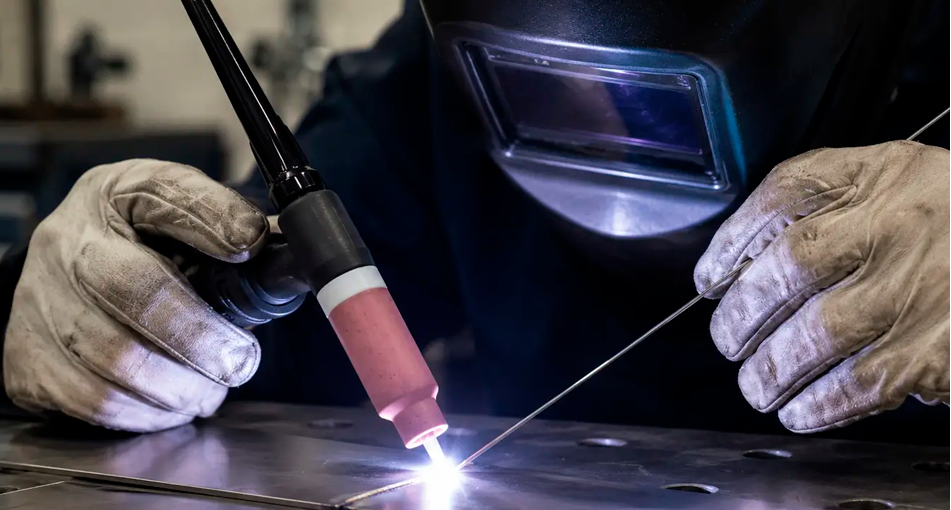
TIG-сварка – это технология соединения металлов с помощью неплавкого вольфрамового электрода в среде защитного инертного газа. Метод отличается высокой точностью, хорошим контролем сварочной ванны и возможностью получать аккуратные и прочные швы.
TIG широко применяется там, где к качеству сварного соединения предъявляются повышенные требования. Его используют в промышленности, машиностроении, авиационной и пищевой отраслях, а также в мастерских. С помощью соответствующего оборудования можно работать с нержавеющей и углеродистой сталью, алюминием, титаном, медью, никелем и другими металлами.
В отличие от многих других способов сварки, TIG позволяет очень точно контролировать процесс. В то же время от оператора требуются навыки, внимательность и правильная настройка оборудования. Качество результата во многом зависит от подготовки металла, выбора электрода, силы тока, подачи газа и техники ведения горелки.
В основе технологии лежит электрическая дуга, образующаяся между неплавким вольфрамовым электродом и поверхностью заготовки. Электрод во время нормальной работы не должен плавиться, поэтому основное тепло передается непосредственно свариваемому металлу.
Зона сварки постоянно защищается инертным газом, поступающим через сопло горелки. Чаще всего для этого используется чистый аргон . В некоторых технологических процессах могут использоваться гелий или газовые смеси.
Сварку можно производить как с присадочным материалом, так и без него. В первом случае оператор вручную подает в сварочную ванну специальный присадочный пруток. Если толщина и конфигурация деталей позволяют, соединение может формироваться только за счет плавки кромок без добавления присадки.
Именно возможность точно контролировать количество тепла делает TIG особенно полезным для тонкого металла, небольших деталей и ответственных конструкций.
В зависимости от металла и поставленной задачи TIG-аппарат может работать на постоянном токе DC или переменном токе AC .
Постоянный ток чаще всего используется для сварки стали, нержавеющей стали, титана, никеля, меди и других материалов. В обычном режиме TIG DC применяется отрицательная полярность электрода. Такая схема позволяет направить большую часть тепловой энергии в заготовку и снизить нагрев вольфрамового электрода.
Переменный ток необходим прежде всего при работе с алюминием и его сплавами , а также может использоваться для магния. Особенность алюминия заключается в наличии на поверхности оксидной пленки с высокой температурой плавления.
Работа на AC позволяет соединить нагрев металла с очисткой поверхности от оксидов, что способствует формированию качественного и стабильного сварного соединения.
TIG-технологию можно использовать практически в любом положении сварки. Однако результат зависит от навыков оператора, правильного выбора параметров и стабильности ведения горелки.
Правильная настройка оборудования оказывает непосредственное влияние на стабильность дуги, внешний вид шва и качество проварки. Перед началом работы следует учесть материал, его толщину, тип вольфрамового электрода, положение сварки и требуемый режим работы.
Одним из главных параметров является сварочный ток . Его значение подбирают в соответствии с толщиной и типом металла.
Если ток слишком низок, металл может прогреваться недостаточно, что приводит к слабому провару. Избыточный ток, наоборот, увеличивает тепловую нагрузку и может привести к перегреву, деформации или прогоранию тонкого металла.
При настройке также необходимо учитывать диаметр вольфрамового электрода, положение сварки и характеристики используемого защитного газа.
Для сварки алюминия важным параметром является баланс переменного тока . Он определяет соотношение между положительным и отрицательным полупериодами.
Увеличение положительной составляющей усиливает очищение поверхности от оксидов, но одновременно повышает нагрев вольфрамового электрода. Если положительный полупериод слишком короткий, очистка оксидной пленки может оказаться недостаточной.
Как ориентир часто используют примерно 25–35% положительной составляющей цикла , однако конкретное значение нужно подбирать в соответствии с материалом, его состоянием и настройками конкретного аппарата.
Многие современные TIG-инвертеры оснащаются функцией PULSE . При импульсной сварке ток циклически переходит между базовым и пиковым значениями.
Такой режим особенно полезен при работе с тонкими металлами. Периодическое снижение тока позволяет контролировать тепловложение, уменьшить риск перегрева и снизить вероятность деформации заготовки.
Еще один критически важный параметр – расход защитного газа . Если аргона недостаточно, сварочная ванна и электрод не будут получать необходимую защиту от атмосферного воздуха. Это может привести к пористости, окислению и ухудшению внешнего вида шва.
Чрезмерная подача газа также нежелательна, поскольку сильный поток может создавать турбулентность и наоборот ухудшать защиту зоны сварки.
TIG не относится к самым быстрым методам сварки, однако его основное преимущество – точность и контроль процесса. Горелку нужно вести плавно и равномерно, удерживая вольфрамовый электрод на стабильном расстоянии от сварочной ванны.
Электрод не должен касаться металла или присадочного прутка. Чаще горелку наклоняют в направлении движения примерно на 10–15° .
Присадочный материал подают спереди или сбоку сварочной ванны. Прут желательно держать под подобным небольшим углом и вводить его в наиболее горячую часть ванны, не выводя из-под защиты аргона.
Скорость перемещения горелки нужно подбирать по фактическому процессу плавления. При слишком быстром движении металл не успевает достаточно прогреться и провариться. Если двигаться слишком медленно, растет тепловложение, ширина шва и риск перегрева или деформации.
С опытом сварщик постепенно подбирает оптимальную технику под конкретный металл, толщину, положение шва и тип соединения.
Чистота поверхности имеет важное значение для TIG. Перед работой нужно удалить из металла масло, смазку, ржавчину, грязь, оксидные наслоения и другие загрязнения .
Не менее важно следить за чистотой перчаток, инструмента и других предметов, контактирующих с зоной сварки. Даже небольшое количество смазки или металлической стружки может отрицательно повлиять на качество шва.
Вольфрамовый электрод должен иметь правильно сформированный и чистый кончик. Для получения стабильной и фокусированной дуги его затачивают, ориентируясь на диаметр электрода и рекомендованный режим работы.
Для многих типовых задач используется заточка примерно 40° . Точный угол зависит от диаметра электрода, материала и режима сварки.
Загрязненный или неправильно заточенный электрод может стать причиной нестабильной дуги, неравномерной формовки шва и более сложного контроля процесса.
Некоторые современные профессиональные TIG-аппараты дополнительно оборудованы режимом CLEAN , который может также обозначаться режимом пищеварения, очистки или пассивации. Его используют для финишной отделки сварных швов на нержавеющей стали.
После сварки нержавеющая сталь в зоне шва может иметь желтоватый, синий или темный оттенок из-за воздействия высокой температуры. Специальный режим электрохимической очистки позволяет удалить следы и повернуть поверхности характерный металлический блеск.
Для работы в режиме CLEAN вместо стандартной сварочной горелки подключают специальную электрохимическую щетку или углеродную кисть.
Аппарат переходит в режим с соответствующими настройками тока и напряжения. Щетку смачивают специальным электролитом, после чего производят ею по поверхности сварного шва.
В процессе происходит электрохимическая реакция, в результате которой загрязнение и цвет беглости удаляются с поверхности. В результате шов становится чище и приобретает серебристый вид.
При использовании электролитов необходимо строго соблюдать инструкции изготовителя и правила безопасности, поскольку специальные составы могут содержать агрессивные химические компоненты.
Для полноценной работы по технологии TIG нужно правильно подобрать не только сам инвертор, но все основные расходные материалы и средства защиты.
Перед покупкой TIG-аппарата следует определиться, какие металлы планируется сваривать. Если основными материалами будут сталь, нержавеющая сталь, титан или медь, во многих случаях достаточно аппарата TIG DC . Если необходимо регулярно работать с алюминием, целесообразно выбирать модель с режимом TIG AC/DC .
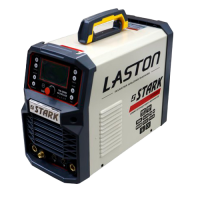
Для различных сварочных задач можно рассмотреть инвертор STARK TIG-200G AC/DC LCD . Модель поддерживает работу на постоянном и переменном токе и ориентирована на TIG-сварку разных металлов.
Среди функций аппарата — импульсный режим, бесконтактное зажигание дуги, режим CLEAN для электрохимической очистки и пищеварения, сохранение параметров сварки и плавная настройка рабочих параметров . Наличие AC позволяет использовать аппарат для работы с алюминием и его сплавами.
Выбор электрода зависит от типа материала, диаметра и режима сварки. Для разных задач применяют электроды с разными добавками.
При выборе конкретного электрода следует ориентироваться на рекомендации производителя аппарата и электрода, поскольку современные стандарты и ассортимент материалов могут отличаться.
Для TIG-сварки необходим защитный газ . Самый распространенный вариант – чистый аргон. Также нужны газовый баллон, редуктор с расходомером, соответствующая TIG-горелка и комплект расходных материалов.
Не стоит забывать и о средствах индивидуальной защиты: сварочной маске с автоматическим затемнением, защитных перчатках, специальной одежде и обуви . При электрохимической очистке дополнительно необходимо использовать средства защиты в соответствии с требованиями безопасности для применяемого электролита.
TIG-сварка совмещает точность, контроль теплообложения и высокое качество сварного соединения. Технология хорошо подходит для ответственных конструкций, тонкого металла и материалов, для которых важны не только прочность, но и внешний вид шва.
В то же время, качественный результат зависит не только от самого сварочного аппарата. Необходимо правильно подготовить поверхность, подобрать вольфрамовый электрод и присадочный материал, настроить ток, подачу аргона и при необходимости режим AC или PULSE.
Если вы планируете купить TIG-сварочный аппарат , следует заранее определить, с какими металлами и толщинами придется работать. Для стали и нержавеющей стали может быть достаточно TIG DC, в то время как для алюминия требуется аппарат с поддержкой AC.
В интернет магазине ElectroHaus можно подобрать сварочный инвертор, вольфрамовые электроды, присадочные материалы, защитное оборудование и другие аксессуары для TIG-сварки.