Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


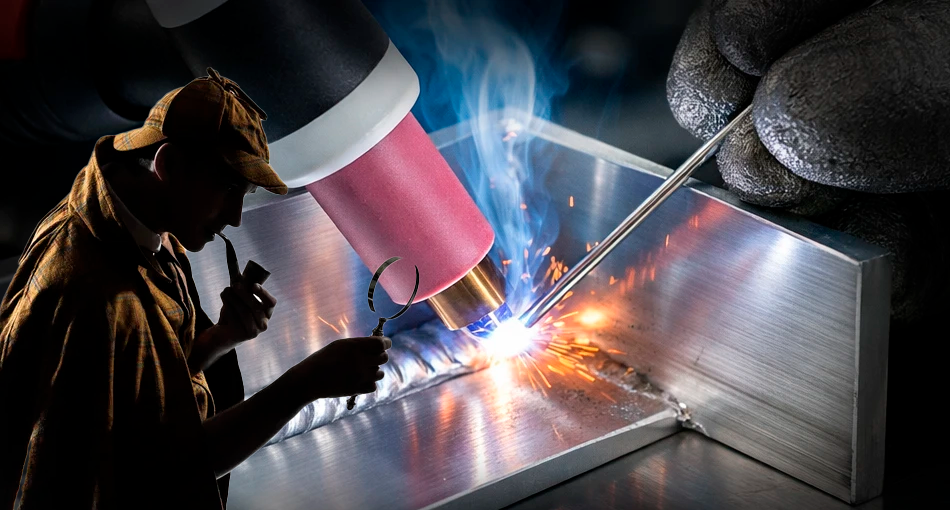
Есть металлы, которые прощают сварщику почти все. А есть алюминий. Он не ссорится, не искрит раньше времени и не предупреждает об ошибке. Он просто однажды вдруг проваливается в сварочную ванну, оставляя после себя отверстие вместо шва.
Именно поэтому сварка алюминия аргоном методом TIG часто напоминает небольшое расследование. Если шов получился пористым – нужно выяснить причину. Если ванна ведет себя странно – найти виновника. Если вольфрам начал разрушаться – внимательно проверить настройки аппарата.
И как в хорошем детективе, здесь редко бывает одна случайность. Качество алюминиевого шва зависит от подготовки металла, режима TIG AC , чистоты присадки, расхода аргона, правильного вольфрамового электрода и, конечно, руки самого сварщика.
В этой статье разберем весь процесс последовательно – от подготовки алюминия до завершения шва. Без лишней теории, но с практическими советами, которые помогут понять, как правильно варить алюминий аргоном .
На первый взгляд алюминий кажется простым материалом. Он легок, хорошо проводит тепло и имеет невысокую температуру плавления. Однако именно его теплопроводность и оксидная пленка создают основные трудности при TIG-сварке.
На поверхности алюминия очень быстро образуется оксид алюминия. Проблема в том, что сам алюминий плавится примерно при 660 °C, в то время как его оксид имеет значительно более высокую температуру плавления. Если пленку не контролировать, она будет мешать нормальному формированию сварочной ванны и сплавлению металла.
Именно здесь на сцену выходит переменный ток AC . Положительная часть цикла AC оказывает очищающее действие, помогая разрушать оксидную пленку, а отрицательная часть обеспечивает основной нагрев детали и проплавление металла.
Первое правило нашего маленького расследования просто: если нужно сваривать алюминий методом TIG, аппарат должен иметь режим AC .
Для универсальной работы лучше использовать TIG AC/DC . В режиме AC можно работать с алюминием и сплавами, а DC оставить для стали, нержавеющей стали, меди и других материалов.
Современные TIG AC/DC аппараты разрешают настраивать баланс AC, частоту тока, силу тока, характеристики импульса, время продувки газом и остальные функции. Именно эти настройки позволяют адаптировать дугу к конкретной детали.
Если есть одна вещь, которую не следует недооценивать, то это чистота металла.
Перед сваркой необходимо удалить с поверхности грязь, смазку, краску и другие загрязнения. Особое внимание нужно уделить оксидной пленке. Для механической очистки используют отдельную щетку из нержавеющей проволоки, предназначенную именно для алюминия.
Не стоит брать щетку, которой до этого чистили сталь. Частицы постороннего металла могут попасть на поверхность алюминия и стать источником загрязнения шва.
После механической очистки поверхность желательно обезжирить подходящим средством. Салфетки, перчатки и инструмент, контактирующие с подготовленной поверхностью, также должны быть чистыми.
Важный момент: AC-очистка не должна быть оправдана для плохо подготовленной детали. Даже современный TIG-аппарат не заменит нормальной очистки металла перед сваркой.
Теперь, когда подозреваемый – грязная поверхность – исключен, можно перейти к аппарату.
Для TIG-сварки алюминия устанавливают переменный ток AC . Именно он позволяет одновременно контролировать нагрев металла и очистку его поверхности от окислов.
Сила тока зависит от толщины алюминия, типа сплава, конструкции соединения, положения сварки и других условий.
Для тонкого металла избыточный ток быстро превращает аккуратную сварочную ванну в отверстие. Если тока недостаточно, металл плохо прогревается, а шов не получает проплавления.
Поэтому не следует воспринимать значение тока как постоянную цифру. Практический подход – начать с рекомендованного диапазона для толщины металла и скорректировать его по поведению ванны.
AC Balance определяет соотношение времени отрицательной и положительной части цикла переменного тока.
Большая часть EN означает больше времени на нагрев детали и меньшую нагрузку на вольфрам. Большая часть EP увеличивает очищающее действие, но в то же время повышает тепловую нагрузку на электрод.
Для чистого алюминия целесообразно начинать с умеренной очистки и корректировать баланс по результату пробного шва. В современных инверторных аппаратах стартовым ориентиром часто служит примерно 70-75% EN , но точное значение зависит от аппарата, материала и состояния поверхности. Miller Electric, к примеру, приводит 75% EN как обычный начальный ориентир для незапятнанных деталей.
Если в ванне появляются темные включения или характерный эффект, похожий на черный перец, очистка может оказаться недостаточной. Если же вольфрам быстро перегревается, деформируется или образует большой шарик, очищающая составляющая может быть чрезмерной.
Частота переменного тока оказывает влияние на характер дуги. С увеличением частоты дуга становится более сфокусированной, что может быть полезно для более точного контроля шва. Более низкая частота дает более широкую дугу и другой характер прогревания.
Поэтому частоту следует рассматривать не по отдельности, а вместе с силой тока, балансом и толщиной детали. В современных аппаратах эти характеристики позволяют достаточно тонко сформировать характер дуги.
Для TIG-сварки чаще всего используют чистый аргон . Он защищает ванну сварки и горячий вольфрам от контакта с атмосферным воздухом.
Газ должен подаваться стабильно. Недостаточный расход ухудшает защиту ванны, а чрезмерная может создавать турбулентность и вместо пользы втягивать окружающий воздух в зону сварки.
Перед работой проверьте редуктор, шланг, соединение и горелку. Даже небольшая утечка аргона может впоследствии превратиться в очень убедительного подозреваемого по делу о пористом шове.
Для TIG AC важно правильно подобрать вольфрамовый электрод. В современных инверторных аппаратах широко используются легированные электроды с оксидами лантана или церия. Конкретный диаметр зависит от силы тока и характера работы.
Цвет маркировки не следует воспринимать как универсальное правило для всех производителей, поскольку система цветового обозначения может отличаться. Поэтому правильнее ориентироваться на маркировку производителя электрода.
Для подготовки электрода важна правильная геометрия заточки. Поверхность заточки должна иметь продольные риски, а не поперечные. PATON в своих инструкциях также обращает внимание на то, что чрезмерно острый электрод при больших токах может быстрее разрушаться.
Если аппарат имеет HF-поджиг , для TIG-сварки лучше использовать бесконтактное зажигание дуги.
Вольфрам не должен касаться алюминия во время зажигания. Даже маленький контакт может загрязнить электрод. Если это произошло, сварку лучше остановить, очистить или переточить вольфрам и только после этого продолжить работу.
После зажигания дуги не спешите сразу добавлять присадку. Сначала нужно дать металлу прогреться и сформировать сварочную ванну.
Вот здесь начинается настоящая работа сварщика.
Алюминиевая ванна не должна быть для вас просто блестящим пятном. Научитесь наблюдать за ней. Когда поверхность металла прогревается и оксидная пленка достаточно очищена, ванна становится более выразительной, а металл начинает вести себя более предсказуемо.
Перед добавлением присадки дождитесь формирования стабильной ванны. Добавление проволоки слишком рано, когда поверхность загрязнена оксидами, может привести к дефектам и загрязнению шва.
Горелку нужно вести плавно, без резких движений. Расстояние от кончика вольфрама до металла должно оставаться стабильным.
Чем ближе вы контролируете дугу к оптимальному положению, тем легче управлять ванной. Не следует без необходимости увеличивать длину дуги: это ухудшает контроль тепла и защиту газом.
Горелку можно вести с небольшим наклоном в направлении движения. Движение должно быть равномерным, а рука максимально стабильной. Если начать рисовать горелкой широкие колебания, алюминий очень быстро покажет, кто в мастерской хозяин.
Присадочный пруток подают в переднюю часть сварочной ванны, не погружая его непосредственно в дугу.
Лучше всего делать короткие и контролируемые подачи. Каждая порция присадки должна попадать именно в ту, где формируется шов.
Прут не следует резко отводить из зоны защитного газа. Горячая присадка, выходящая за пределы газовой защиты, может окисляться и загрязнять процесс.
Для алюминия используют присадочные материалы, подобранные в соответствии с конкретным сплавом и требованиями к соединению. К примеру, в комплектах PATON для TIG AC/DC применяются алюминиевые прутки ER5356 и ER4043.
С алюминием спешка почти всегда заканчивается одинаково.
В начале работы деталь холодная и уносит много тепла. Через некоторое время она нагревается, и та же сила тока начинает давать совсем другой результат. Именно поэтому на длинном шве поведение ванны может изменяться.
Сварщик должен следить не только за установленным током, но и реальным поведением металла.
Если ванна стала слишком жидкой и начинает проваливаться – уменьшите тепловложение, увеличьте скорость или используйте соответствующее управление током. Если металл не прогревается должным образом, необходимо оценить ток, скорость движения и подготовку поверхности.
Импульсный режим может быть полезен при работе с тонким алюминием или конструкциями, где нужно лучше контролировать теплоукладывание.
Вместо постоянного тока аппарат чередует более высокий пиковый и низший базовый уровни. Это позволяет периодически нагревать металл и давать ему частично остыть.
Импульс может помочь снизить перегрев и деформацию, но сам по себе не исправит неправильную технику. Если сварщик неправильно подобрал силу тока, скорость или длину дуги, импульс лишь прибавит еще одну загадку уже сложному делу.
Пористость – один из самых распространенных дефектов, с которыми можно столкнуться при сварке алюминия.
Прежде чем винить аппарат, проверьте несколько простых вещей:
Если сварка проходит под открытым небом или возле вентилятора, сильный поток воздуха может нарушать газовую защиту. Аргон — тяжелый газ, но это не значит, что он способен победить сильное сквозняк.
Загрязнение вольфрама – сигнал остановиться и найти причину.
Электрод может коснуться ванны, присадочного прутка или самой детали. После этого дуга может стать нестабильной, а посторонний материал попасть в сварной шов.
Не следует продолжать работу загрязненным электродом. Лучше потратить несколько минут на его очистку и правильную заточку, чем потом искать причину дефектов по всей длине шва.
| Проблема | Возможная причина | Что проверить |
|---|---|---|
| Пористость шва | Загрязнение или плохая газовая защита | Очистить деталь, проверить аргон, шланги и отсутствие сквозняков |
| Темная или грязная поверхность шва | Недостаточная очистка оксидной пленки | Проверить подготовку металла и AC Balance |
| Вольфрам быстро разрушается | Чрезмерная EP-составляющая или загрязнение электрода | Проверить баланс AC, диаметр и состояние вольфрама |
| Проплавка недостаточна | Мало теплая или слишком высокая скорость | Проверить ток, скорость движения и AC Balance |
| Металл проваливается | Чрезмерное тепловложение | Уменьшить ток или тепловложение, скорректировать скорость |
| Нестабильная дуга | Загрязненный вольфрам, неправильная геометрия или неудачная настройка | Очистить электрод, проверить его заточку и параметры AC |
Для отдельных толстых деталей и изделий предварительный подогрев может помочь снизить отвод тепла и облегчить формирование ванны. Тем не менее, температура подогрева должна определяться с учетом конкретного сплава, толщины и технологии сварки.
Для тонкого алюминия лишний подогрев может наоборот усложнить работу и увеличить риск перегрева. Поэтому этот приём не следует применять автоматически к каждой детали.
TIG-сварка требует полноценной защиты независимо от того, насколько коротким кажется шов.
Аргон является инертным газом, но в плохо вентилируемом помещении он может вытеснять кислород. Поэтому вентиляция и правильное обращение с газовым оборудованием остаются обязательными.
Если основная задача – сварка алюминия аргоном, обращайте внимание именно на TIG AC/DC . Желательно, чтобы аппарат имел точную регулировку AC Balance, частоты AC, силы тока, HF-поджог, настройку продувки аргоном и, при необходимости, импульсный режим.
В линейке PATON есть аргонодуговые аппараты AC/DC, предназначенные для работы с алюминием и его сплавами. К примеру, PATON ProTIG-200 AC/DC поддерживает TIG AC для алюминия и TIG DC для стали, цветных металлов и медных сплавов.
Для более интенсивной работы можно рассматривать более мощные AC/DC модели. Например, PATON ProTIG-315-400V AC/DC рассчитан на сварку током до 315 А и поддерживает работу с алюминием в режиме TIG AC.
Если после всех настроек алюминий все еще ведет себя непредсказуемо, не спешите крутить все регуляторы подряд.
Измените только один параметр и произведите короткий пробный шов.
Затем смените следующий.
Так вы постепенно найдете причину и поймете, что именно изменило поведение металла. В TIG-сварке это важнее запоминания десятков готовых таблиц.
Хороший сварщик не просто знает, какой ток установить. Он видит ванну, слышит дугу, замечает изменение ее поведения и реагирует.
Алюминий в этом смысле – отличный учитель. Он не прощает спешки, но если правильно подобрать режим, тщательно подготовить поверхность и научиться управлять теплом, результат говорит сам за себя: ровный, чистый и аккуратный TIG-шов.
Правильная TIG-сварка алюминия аргоном состоит не из одной секретной настройки. Это совокупность правильной подготовки металла, режима AC, соответствующего вольфрама, стабильного защитного газа, правильно подобранной присадки и контролируемой сварочной техники.
Начинайте с чистой детали, используйте TIG AC/DC, настраивайте баланс переменного тока по состоянию поверхности, контролируйте ванну и не торопитесь. А самое главное – делайте пробные швы перед ответственной работой.
Если вы планируете купить TIG AC/DC аппарат для сварки алюминия , обращайте внимание не только на максимальный ток. Не менее важны возможности настройки AC, стабильность дуги, HF-поджог, управление балансом и частотой, а также удобство регулировки параметров.
Правильно подобранное оборудование+чистый металл+правильная техника=качественный алюминиевый TIG-шов.